


Si vous avez besoin d'aide, n'hésitez pas à nous contacter


Si vous avez besoin d'aide, n'hésitez pas à nous contacter
Imaginez recevoir une grande photo encadrée que vous devez expédier à un client qui habite à trois fuseaux horaires. Une boîte rigide à elle seu...
View MoreLorsque vous recevez un devis de film et que vous voyez la liste « épaisseur de film de jauge personnalisée », il est facile de supposer qu'...
View MoreLorsqu'une palette de marchandises en carton arrive avec un coin déchiré, le premier suspect est généralement le calibre du film. Dans de n...
View MoreChoisir le bon matériaux d'emballage pour aliments surgelés est une décision cruciale qui a un impact direct sur la qualité du p...
View More 1. Problèmes courants et leurs causes
Instabilité des bulles
Manifestations du problème : éclatement de bulles, écrouissage, instabilité de la ligne de gel, flottement de bulles.
Analyse des causes :
L'éclatement des bulles est généralement provoqué par un étirement excessif du matériau fondu à la sortie de la filière, ce qui entraîne une résistance à la fusion insuffisante pour maintenir la stabilité des bulles.
Le durcissement sous contrainte est le durcissement du polymère fondu lorsqu'il est rapidement étiré dans le sens longitudinal, provoquant des fluctuations de la pression interne des bulles et de la largeur des bulles.
L'instabilité de la ligne de gel peut être causée par des changements dans la température de fusion, qui peuvent être provoqués par une mauvaise sélection de résine, une conception de vis incorrecte, l'usure des vis ou une défaillance du réchauffeur/thermocouple.
Le flottement des bulles est provoqué par des vitesses d’air élevées dans l’anneau d’air, qui forment des marques linéaires sur la surface des bulles.
Modifications des spécifications
Manifestations du problème : Les spécifications du film, telles que la largeur et l’épaisseur, changent au cours du processus de production.
Analyse des causes :
Uniformité insuffisante de l’écartement de la matrice le long de la circonférence.
Un débit d'air faible ou irrégulier dans l'anneau d'air entraîne un refroidissement irrégulier du film haute barrière .
Une température de fusion inégale peut être causée par une mauvaise conception ou une usure des vis.
Instabilité de l'interface
Manifestation du problème : une instabilité se produit à l'interface entre les deux couches, telle que l'instabilité de l'interface en zigzag et l'instabilité de l'interface d'onde.
Analyse des causes :
L'instabilité de l'interface en zigzag est généralement provoquée par une contrainte de cisaillement excessive sur l'interface, entraînant une déformation en « zigzag » de la surface du film dans la direction transversale. Cela peut être dû à des viscosités de cisaillement très différentes entre les matériaux qui produisent l'interface, ou à un rapport de couche inapproprié, qui rend l'interface trop proche de la paroi du moule.
L'instabilité de l'interface d'onde est causée par une déformation d'allongement inégale à l'interface entre les deux matériaux, entraînant un motif ondulé lorsque la bulle est expulsée du moule.
2. Impact du problème sur la performance cinématographique
Instabilité des bulles
Impact sur les performances :
La rupture des bulles entraînera la rupture de la structure du film, réduisant ainsi les propriétés barrière et la résistance mécanique du film.
Le durcissement sous contrainte affectera les propriétés de traction et l'élasticité du film, rendant le film plus facilement déformé ou cassé lorsqu'il est soumis à des forces externes.
L'instabilité de la ligne de gel affectera la vitesse de refroidissement et l'uniformité du film coextrudé à haute barrière, affectant ainsi la transparence et les propriétés barrière du film.
Le flottement des bulles provoquera des défauts sur la surface du film, affectant l'esthétique et l'utilisation du film.
Modifications des spécifications
Impact sur les performances :
Modifications des spécifications will lead to inconsistent thickness and width of the film, affecting the uniformity and barrier properties of the film.
Un écart d'épaisseur excessif du film affectera également ses performances et son indice de taux de fuite sur la machine de remplissage automatique.
Instabilité de l'interface
Impact sur les performances :
Instabilité de l'interface will lead to decreased adhesion between the two layers, affecting the interlayer bonding and overall strength of the film.
L'instabilité de l'interface en zigzag réduira la planéité et la douceur du film, affectant l'apparence et l'utilisation du film.
L'instabilité de l'interface d'onde provoquera une déformation inégale du film plastique à haute barrière pendant l'étirement, réduisant ainsi les propriétés de traction et de barrière du film.
3. Avantages et contre-mesures de la technologie d'emballage Changxi
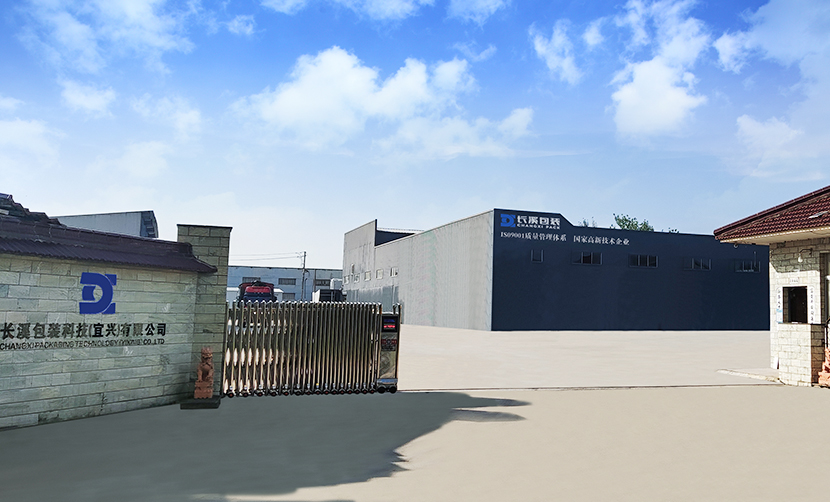
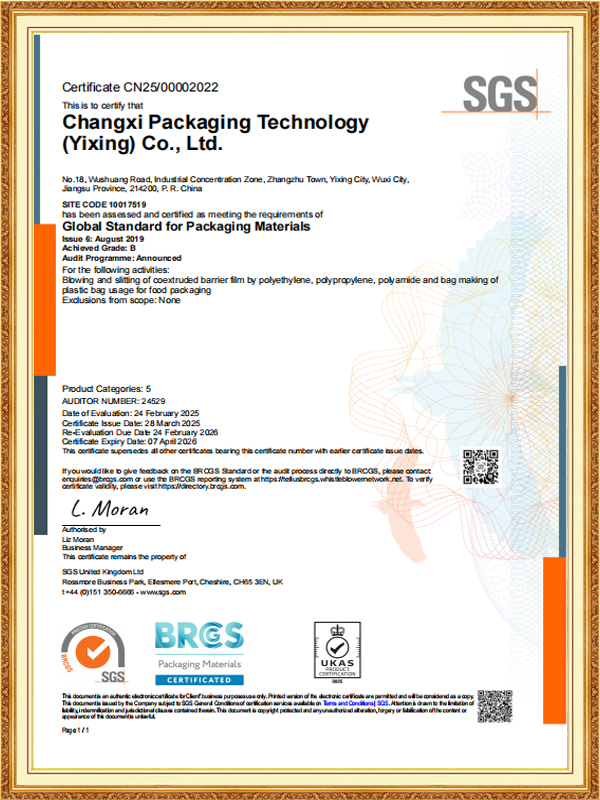
Face à ces problèmes courants, Changxi Packaging Technology (Yixing) Co., Ltd. a construit un ensemble de systèmes de qualité honnêtes grâce à son innovation et son professionnalisme. La société a entièrement mis en œuvre le système de gestion ERP et les informations de suivi en réseau du processus de production, qui peuvent surveiller divers paramètres du processus de production en temps réel pour garantir la stabilité et la cohérence de la qualité du produit.
En réponse aux problèmes ci-dessus, l'entreprise a pris les contre-mesures suivantes :
Optimisez la sélection et la formulation des résines : sélectionnez des résines ayant une résistance à la fusion et une viscosité au cisaillement appropriées pour améliorer les performances globales et la stabilité du film.
Améliorer la conception du moule : optimisez l'espacement du moule et la conception des canaux de fluide pour garantir un écoulement et un refroidissement uniformes du matériau fondu dans le moule.
Renforcez l'entretien et l'entretien des vis : vérifiez régulièrement l'usure de la vis et remplacez la vis en cas d'usure importante à temps pour garantir l'uniformité et la stabilité de la température de fusion.
Optimisez la conception de l'anneau d'air : ajustez la vitesse et la direction du flux d'air dans l'anneau d'air pour garantir un refroidissement et un étirement uniformes du film.
Renforcer la surveillance et les tests de qualité : utilisez des équipements et des instruments de test avancés pour tester et contrôler strictement divers indicateurs de performance du film afin de garantir que la qualité du produit répond aux exigences du client.
Add: No.18, route Wushuang, ville de Zhangzhu, ville de Yixing, province du Jiangsu, Chine. 214231
Tel: +86-0510-85599233
Mobile/what's app:0086-15026862705
E-mail: [email protected]
[email protected]
Copyright© Changxi Packaging Technology (Yixing) Co., Ltd Rights Reserved. Custom Coextruded High Barrier Film Factory
