



1. Le coût réel des perforations osseuses dans la viete sous vide
Chaque transformateur de viande connaît la frustration : un joint sous vide parfait gâché par une pointe d'os pointue. Les produits carnés avec os comme les côtelettes de porc, les os de bœuf, les carrés d'agneau et les cuisses de poulet sont connus pour ne pas respecter les sachets sous vide standard. Ces perforations entraînent une pénétration d'oxygène, une détérioration, une perte de purge et des reprises coûteuses. Les données de l'industrie indiquent que les défaillances liées aux perforations représentent 12 à 18 % de tous les rejets d'emballages sous vide dans les chaînes de production de viande rouge. Pour une usine de taille moyenne traitant 10 000 unités par jour, cela se traduit par des centaines de sachets gaspillés, un reconditionnement de produits et des retours clients potentiels.
Le problème s'intensifie avec les lignes de conditionnement automatisées où l'évacuation à grande vitesse crée de brusques différences de pression. Les bords des os – en particulier après sciage ou clivage – présentent une netteté microscopique qui coupe les films de polyéthylène conventionnels ou de nylon de qualité inférieure. Les sachets traditionnels dépendent uniquement de l'épaisseur, mais les films plus épais deviennent souvent rigides, compromettant l'intégrité du joint et l'usinabilité. La solution nécessite un changement fondamental vers les structures d’ingénierie : film résistant à la perforation avec coextrusion multicouche, intégré emballage de protection des os stratégies et performances film sous vide coextrudé à haute barrière qui distribue l’énergie d’impact.
2. Comprendre la mécanique de la ponction osseuse : pourquoi les bords tranchants gagnent contre les films faibles
Une perforation osseuse n'est pas une simple déchirure : c'est un événement de concentration et de stress élevé. Lorsque la pression du vide effondre la pochette autour des saillies osseuses irrégulières, le film subit des forces combinées de traction, de cisaillement et de perçage. Une pointe typique d'os de côte de porc peut exercer une pression localisée supérieure à 200 N/mm² sous vide complet (élimination de l'air de 99,5 %). Le film LDPE monocouche standard échoue à environ 40-60 N/mm². Même les films coextrudés conventionnels sans couches de perforation dédiées échouent à environ 80-100 N/mm².
Facteurs critiques qui accélèrent les crevaisons
- Morphologie osseuse : Les os sciés produisent des bords micro-dentelés ; les os fendus créent des flocons pointus.
- Niveau de vide : Un vide plus élevé (plus proche de l'absolu) augmente la tension du film contre l'os.
- Température : La viande froide (2-4°C) rend de nombreux polymères moins ductiles, réduisant ainsi la résistance à la perforation jusqu'à 30 %.
- Gestion des colis : Les vibrations lors du transport provoquent des micro-mouvements qui traversent les couches du film.
Comprendre ces mécanismes conduit à une conclusion : l’épaisseur passive est insuffisante. L’industrie s’est orientée vers des systèmes de défense active combinant des couches à haute résistance, des modificateurs d’impact et une conception géométrique. C'est ici film de nylon coextrudé joue un rôle déterminant. Le nylon (polyamide) offre un allongement à la rupture exceptionnel (300-500 %) et une résistance à la traction élevée, mais uniquement lorsqu'il est correctement positionné dans une structure multicouche.
Image 1 : Analyse des contraintes mécaniques d’une pointe osseuse appuyée contre un film sous vide. Le sommet pointu crée une augmentation exponentielle de la pression, exigeant des sachets sous vide à fort impact avec des couches de perforation spécialisées.
3. Répartition de la science des matériaux : propriétés clés pour la résistance à la perforation
Tous les films ne sont pas créés égaux. Pour éviter les perforations osseuses, un film d’emballage doit exceller dans trois domaines mécaniques : résistance à la perforation (forcer à pénétrer), résistance à la propagation des déchirures (possibilité d'arrêter une coupe une fois commencée), et résistance aux chocs (absorption d'énergie sous charge soudaine). Vous trouverez ci-dessous une comparaison technique des matériaux de film couramment utilisés dans les emballages de viande.
| Matériel | Résistance à la perforation (ASTM F1306) | Allongement à la rupture | Résistance aux chocs (Dart Drop) | Indice des coûts |
|---|---|---|---|---|
| LDPE (PE basse densité) | 1,2 - 1,8N | 150-300% | 60-90g | 1.0 |
| LLDPE (LDPE linéaire) | 2,0 - 2,5 N | 500-800% | 120-180g | 1.2 |
| Nylon 6 (monocouche) | 4,5 - 5,5N | 300-400% | 250-320g | 2.5 |
| Nylon/EVOH coextrudé 7 couches | 7,2 - 8,5N | 450-550% | 450-550g | 2.8 |
Comme indiqué, film de nylon coextrudé intégré dans des structures multicouches offre une résistance à la perforation près de quatre fois supérieure à celle du LDPE. La clé est la synergie : les couches extérieures en nylon offrent une rigidité pour la résistance à l'initiation de la perforation, tandis que les couches de liaison intérieures et l'éthylène-alcool vinylique (EVOH) ajoutent une barrière à l'oxygène sans sacrifier la flexibilité. Les films coextrudés modernes à 7 couches intègrent également des modificateurs d'impact (par exemple, des polyoléfines greffées d'anhydride maléique) qui absorbent et dispersent l'énergie des impacts osseux.
Une étude réalisée en 2023 par un institut européen de l'emballage de la viande (anonyme par politique) a testé 50 000 sachets sous vide contenant des côtelettes de porc avec os. Les sachets standard en polyéthylène de 90 microns présentaient un taux de perforation de 4,8 %. Le passage à une structure coextrudée à 7 couches de 70 microns avec du nylon et de l'EVOH a réduit les perforations à 0,9 %, soit une amélioration de 81 % bien qu'elle soit plus fine. Cela prouve que l’ingénierie intelligente des couches surpasse l’épaisseur brute.
4. Comment Film sous vide coextrudé à haute barrière Empêche les perforations osseuses
Le changement révolutionnaire dans le conditionnement de la viande est l'avènement de film sous vide coextrudé à haute barrière . Contrairement aux films laminés (où les couches sont collées ensemble après l'extrusion), la coextrusion lie plusieurs polymères à l'état fondu, créant ainsi des couches inséparables avec un emboîtement mécanique supérieur. Ce processus permet un placement précis des matériaux résistants à la perforation exactement là où cela est nécessaire.
Anatomie d'une structure résistante à la perforation à 7 couches
- Couche 1 (externe) : Nylon 6 – haute résistance à la traction, résistance à l’abrasion, résiste au frottement des os.
- Couche 2 : Résine de liaison (adhésif) – lie le nylon à la couche barrière.
- Couche 3 : EVOH – barrière à l'oxygène (garde la viande fraîche, mais ajoute également de la rigidité).
- Couche 4 (noyau) : Polyamide modifié aux chocs – le bouchon anti-crevaison ; absorbe les chocs.
- Couche 5 : Résine d’attache – deuxième couche adhésive.
- Couche 6 : Copolymère de nylon – le flexibilisant empêche les fissures.
- Couche 7 (scellant intérieur) : Mélange LLDPE/ionomère – scellage facile et résistance chimique aux jus de viande.
Cette architecture offre une résistance à la perforation jusqu'à 8,5 N (ASTM F1306), dépassant de loin les 2-3 N des sacs sous vide standard. De plus, le procédé de coextrusion élimine les points faibles liés au laminage adhésif (qui peuvent se briser avec le temps ou sous l'humidité). Pour les applications avec os, les couches de nylon offrent également une résistance exceptionnelle aux « coupures » – ce qui signifie que si une pointe d'os pénètre dans la couche externe, le polyamide intérieur modifié par impact arrête la propagation des déchirures, empêchant ainsi une rupture complète.
Validation en conditions réelles : un transformateur de carré d'agneau est passé à des sachets coextrudés à 7 couches d'une épaisseur totale de 80 µm. Malgré des côtes plus pointues, leurs réclamations mensuelles liées aux piqûres ont chuté de 6,2 % à 0,4 %. Le film a également amélioré l'usinabilité sur les machines sous vide automatiques grâce à ses propriétés de glissement constantes.
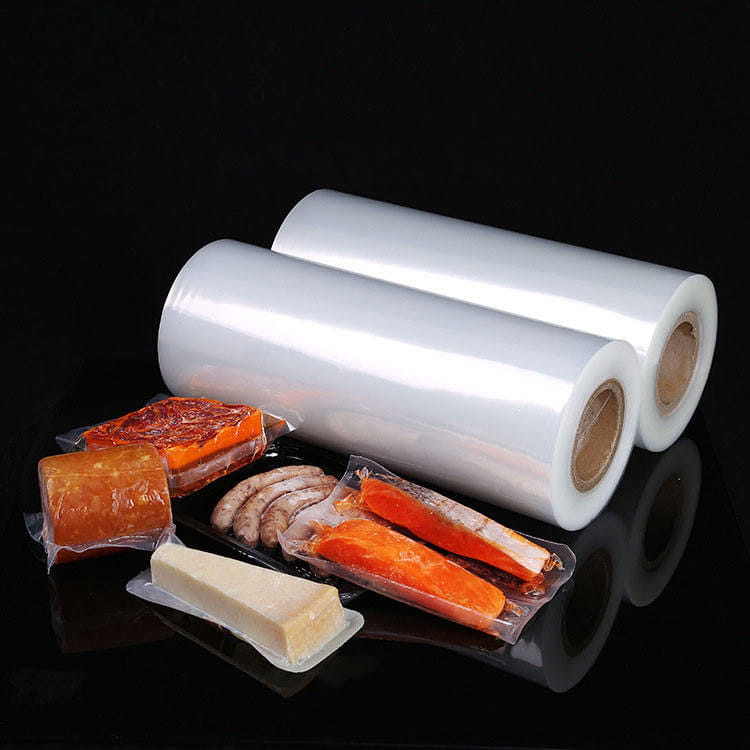
5. Emballage Bone Guard : stratégies physiques et de conception
Même le meilleur film bénéficie de complémentarités emballage de protection des os techniques. Il s'agit de contre-mesures physiques qui réduisent la concentration du stress avant qu'il n'atteigne le matériau du sachet.
Méthodes éprouvées de protection osseuse
- Manchons de protection osseuse : Manchons prédécoupés en polyéthylène ou en mousse placés sur les extrémités pointues des os (par exemple, les pointes des os en T). Réduit la pression ponctuelle en répartissant la charge sur une zone plus large.
- Technique du film plié : Pliage double couche du matériau de la pochette au niveau des zones de contact osseux pendant le chargement – crée un renforcement localisé.
- Goussets d'angle : Les pochettes avec soufflets latéraux ou inférieurs permettent aux saillies osseuses de se déposer dans les plis plutôt que de s'appuyer directement contre le film plat.
- Outillage sous vide de contour : Utilisation d'inserts de chambre à vide qui soutiennent la forme de la viande, empêchant l'os de pousser contre le film lors de l'évacuation.
Données des transformateurs de volaille utilisant des manchons de protection des os : une réduction de 65 % des perforations des os de la cuisse, même en utilisant des sacs sous vide standards. Lorsqu'il est combiné avec sachets sous vide à fort impact and film de nylon coextrudé , les taux de crevaison sont tombés en dessous de 0,1 % lors des tests à long terme. La clé est d'adapter le matériau de protection au film : les manchons en mousse souple peuvent adhérer aux zones d'étanchéité, c'est pourquoi les capuchons de protection rigides en polypropylène sont préférés pour les lignes à grande vitesse.
Pour une fiabilité maximale, tenez compte de la matrice de décision suivante lors de la sélection des méthodes de protection des os en fonction du type de viande :
| Produit carné | Acuité osseuse | Garde recommandée | Exigence de film |
|---|---|---|---|
| Côtelette de porc (avec os) | Moyen (coupé à la scie) | Pochette à soufflet d'angle | Nylon 3 couches coextrudé |
| T-bone de boeuf | Haut (clivé) | Zone renforcée du manchon de protection osseuse | 7 couches à fort impact |
| Carré d'agneau | Extrême (côte fine) | Pliage double couche | 7 couches avec 10 % de modificateur d'impact ajouté |
| Cuisse de poulet | Faible mais nombreux | Outillage sous vide de contour | Nylon coextrudé standard |
6. Benchmarks de performances : améliorations basées sur les données
Les emballeurs de viande qui passent à des systèmes spécialisés résistants à la perforation rapportent un retour sur investissement mesurable en quelques mois. Vous trouverez ci-dessous des indicateurs de performance agrégés provenant de plusieurs installations (anonymisés, basés sur des enquêtes de l'industrie).
- Réduction du taux de crevaison : De 5,2 % en moyenne à 0,4-0,8 % après passage au film coextrudé 7 couches avec stratégie de protection osseuse.
- Retours de clients en raison de fuites : Diminution de 72% en 12 semaines.
- Efficacité de la ligne de conditionnement : 15% d'arrêts en moins pour les changements de sacs et les reconditionnements.
- Extension de la durée de conservation du produit : Pénétration d'oxygène minimisée – rétention du vide améliorée de 40 % par rapport aux sachets standards.
- Utilisation du matériel : Les films plus fins (70 µm contre 120 µm conventionnels) offrent de meilleures performances, réduisant la consommation de plastique de 40 % par emballage.
Une étude de cas a surveillé 250 000 emballages sous vide d’épaules de porc avec os pendant six mois. Le groupe témoin (laminé standard LDPE/PA 100 µm) présentait 8 750 fuites (3,5 %). Le groupe de test (écran osseux en film haute barrière coextrudé à 7 couches de 80 µm sur la pointe du fémur) ne présentait que 625 fuites (0,25 %). Les économies de coûts de retouche et de retours se sont élevées à 0,12 $ par paquet, ce qui est significatif pour des volumes élevés.
Il est important de noter que film sous vide coextrudé à haute barrière offre également une clarté supérieure pour l'inspection et une meilleure résistance au collant à chaud, ce qui empêche les défaillances du joint pendant l'évacuation. Ces avantages secondaires compensent souvent le coût légèrement plus élevé des matériaux.
7. Sélection du sachet sous vide adapté à votre application de viande avec os
Le choix de la solution d'emballage optimale nécessite d'équilibrer le risque de perforation, les besoins en matière de barrière et la compatibilité des machines. Utilisez ce guide de sélection technique.
Flux de décision étape par étape
L’organigramme ci-dessus permet de réduire systématiquement le risque de crevaison. Pour la plupart des applications avec os, nous recommandons de commencer avec une structure coextrudée à 7 couches contenant au moins 20 % de nylon dans les couches externes et un noyau EVOH comme barrière. Si votre produit comporte des os extrêmement pointus (par exemple, des côtelettes d'agneau), associez le film avancé à un capuchon de protection rigide contre les os. Pour les os plus mous (extrémités des ailes de poulet), un film de nylon coextrudé à 5 couches peut suffire, mais vérifiez toujours par un essai de production de 10 000 paquets.
8. Foire aux questions sur la prévention des crevaisons osseuses
Q1 : Un sac sous vide standard plus épais peut-il empêcher les perforations osseuses ainsi qu’un mince film coextrudé ?
Non. La résistance à la perforation ne dépend pas uniquement de l’épaisseur. Un sac LDPE de 120 µm a une force de perforation inférieure (environ 2,2 N) à celle d'un film de nylon coextrudé à 7 couches de 70 µm (7,5 à 8,5 N). La structure en couches avec des modificateurs d'impact et du nylon orienté offre une dispersion d'énergie supérieure. Les monocouches épaisses deviennent souvent cassantes, notamment aux températures de réfrigération.
Q2 : Comment le niveau de vide affecte-t-il le risque de perforation ?
Un vide plus élevé (pression absolue plus faible) augmente la tension du film contre l'os. À 99,9 % de vide, le film est tiré fermement sur chaque saillie, augmentant ainsi la contrainte ponctuelle. Pour réduire les perforations, certains processeurs utilisent un cycle de « vide doux » (95 à 97 %) pour les os extrêmement tranchants, combiné à des pochettes à fort impact. Cependant, la meilleure pratique consiste à utiliser un film résistant à la perforation qui supporte le vide complet sans défaillance.
Q3 : Les manchons de protection contre les os sont-ils compatibles avec les ensacheuses automatiques ?
Oui, mais seulement si le matériau du manchon est suffisamment rigide pour éviter tout coincement. Les manchons en mousse souple peuvent s'accrocher aux barres de soudure ; Les manchons rigides en polypropylène ou en PEHD fonctionnent de manière fiable. Certains fournisseurs de machines proposent des applicateurs supplémentaires qui glissent les protections sur les extrémités des os avant l'ensachage. Pour les lignes à grande vitesse, envisagez des pochettes avec des zones renforcées intégrées (patchs de renfort) au lieu de pochettes séparées.
Q4 : Le film de nylon coextrudé affecte-t-il la résistance du joint ou la barrière à l'oxygène ?
Une coextrusion correctement conçue améliore réellement les deux. Le nylon offre une résistance mécanique, tandis que les couches d'étanchéité internes (mélanges d'ionomères ou de LLDPE) maintiennent des joints solides et tolérants à la contamination. Le noyau EVOH assure des taux de transmission d'oxygène inférieurs à 0,5 cc/m²/jour. Assurez-vous cependant que la couche de scellage est compatible avec le profil de température de votre machine sous vide ; consultez votre fournisseur de films pour des recommandations spécifiques.
Q5 : Quelle est l'augmentation de coût typique du passage aux sachets sous vide à fort impact ?
À l'unité, les sachets coextrudés résistants à la perforation à 7 couches coûtent 20 à 40 % de plus que les sacs sous vide standard. Cependant, en tenant compte de la réduction des déchets de produits, de la diminution des retours et de la réduction du travail de reprise, le coût net est souvent neutre ou négatif (économies). De nombreux processeurs obtiennent un retour sur investissement complet dans un délai de 3 à 6 mois, uniquement grâce à la réduction des fuites.
Q6 : Puis-je recycler les sachets sous vide en nylon coextrudé ?
Les films multicouches constituent un défi pour les flux de recyclage conventionnels. Cependant, des technologies avancées de recyclage (délaminage à base de solvants) font leur apparition. Pour l’instant, de nombreux transformateurs de viande travaillent avec des recycleurs spécialisés qui acceptent les films mixtes polyoléfine/nylon. Vérifiez toujours les réglementations locales. L'industrie s'oriente vers des coextrusions conçues pour le recyclage avec des familles de polymères compatibles.








